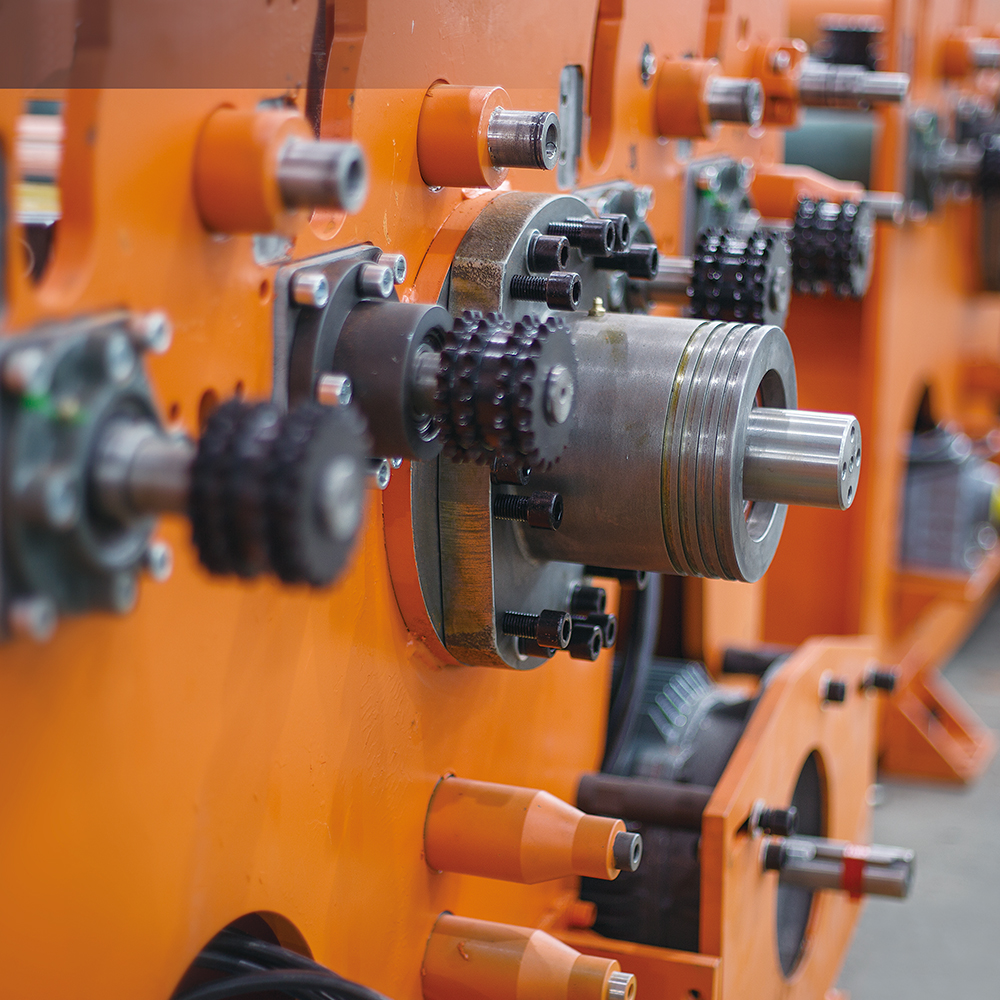
Đường rãnh sàn (đôi đầu cuối tenoner)
Sản phẩm có thể đặt sàn theo chiều dọc và chiều ngang. Sê -ri máy bao gồm các...
Xem chi tiếtTại một nhà máy sản xuất ván sàn chạy 500 tấm mỗi ca, sự khác biệt giữa máy cưa một lưỡi và máy cưa ba lưỡi không chỉ ở tốc độ cắt. Đó là số lần người vận hành phải chạm vào bảng điều khiển. A máy cưa 3 lưỡi lấy một tấm ván 1.220 mm, đưa nó qua ba lưỡi cưa song song và trả lại ba dải sẵn sàng cho bước gia công tiếp theo. Điều này làm cho nó trở thành điểm khởi đầu thiết thực nhất cho các nhà sản xuất cần chiều rộng rip ổn định mà không phải trả toàn bộ chi phí cho hệ thống multi-rip công suất cao.
Điều quan trọng là sự cân bằng. Thiết lập ba lưỡi mang đến cho bạn sự linh hoạt của dải mà máy hai lưỡi không thể làm được, đồng thời tránh được nhu cầu điện năng và sự phức tạp về khoảng cách khi có năm lưỡi dao trở lên. Nếu chiều rộng bảng điều khiển của bạn thay đổi theo từng ngày, máy cưa 3 lưỡi thường là cấu hình giúp kiểm soát cả thời gian chuyển đổi và chi phí lưỡi cắt.
Máy cưa 3 lưỡi là máy cưa nhiều lưỡi có ba lưỡi cách nhau để phù hợp với chiều rộng của dải đã hoàn thiện. Các lưỡi dao nằm trên một trục quay chung và các miếng đệm bằng thép hoặc hợp kim nhiều lớp tạo khoảng cách giữa chúng. Khi bảng được đưa qua, các lưỡi bên ngoài sẽ cắt các cạnh và lưỡi ở giữa sẽ cắt dải ở giữa. Trong một lần vượt qua, bạn nhận được ba dải thay vì một. Các đường trang trí ở mép ngoài rơi ra và ba dải di chuyển về phía trước đến đường khía hoặc đường vát.
Thiết kế này quan trọng đối với các nhà máy sản xuất ván sàn vì các máy móc ở hạ lưu yêu cầu dung sai chiều rộng chặt chẽ. Nếu máy cưa xẻ cắt một dải quá rộng 3 mm, thì máy làm mộng hai đầu phải loại bỏ nhiều vật liệu hơn, điều này làm tăng độ mài mòn của dụng cụ và làm tăng nguy cơ phoi ra trên tấm cán mỏng và SPC. Máy cưa 3 lưỡi có vòng đệm khoảng cách chính xác và trục xoay cứng sẽ giảm thiểu rủi ro đó.
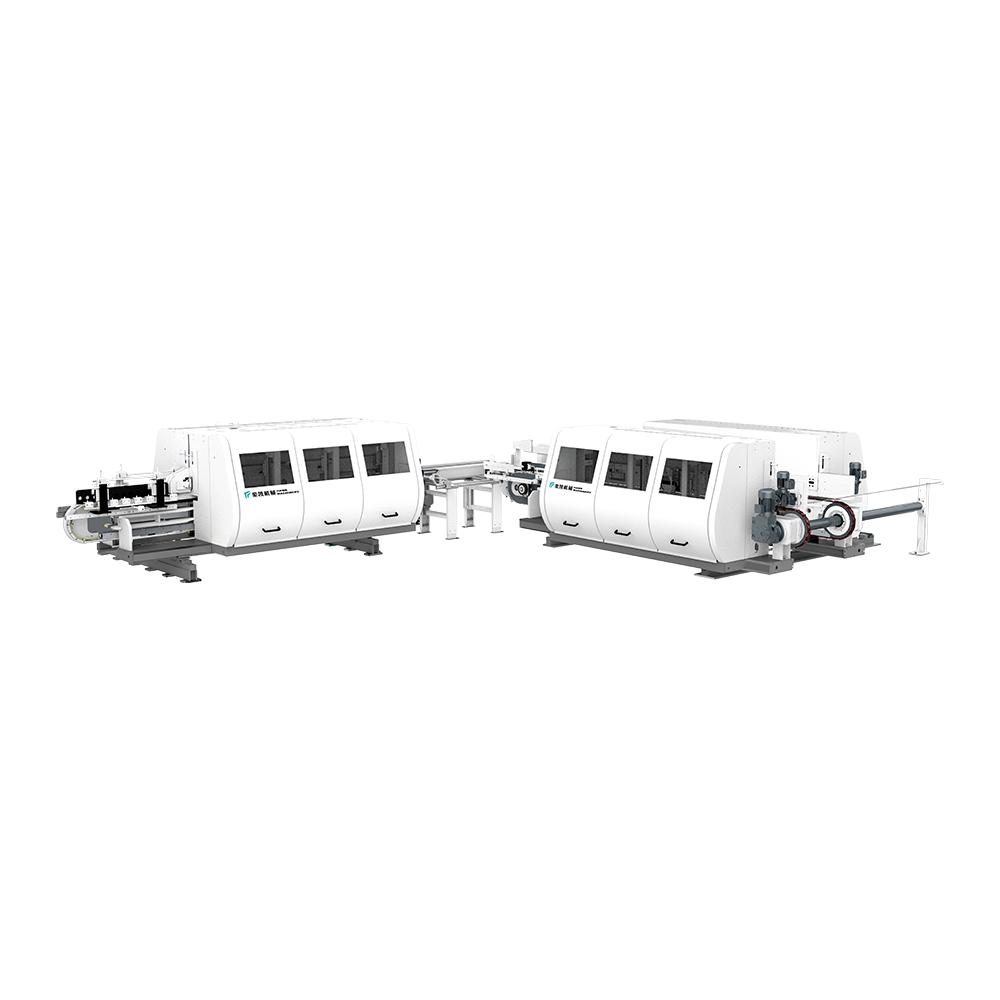
 Máy cưa xẻ nhiều lưỡi dùng cho sàn và tấm tường Máy cưa xẻ này xử lý SPC, WPC, laminate và các tấm ván khác với tốc độ tiến dao lên tới 32 m/phút và chiều rộng làm việc 1300 mm, sử dụng ổ lăn trên và dưới để duy trì tính toàn vẹn bề mặt và dung sai chiều rộng chính xác. Xem sản phẩm →
Các bộ phận cốt lõi của máy là băng tải cấp liệu hoặc bàn lăn, hệ thống con lăn áp lực và vỏ cưa có trục xoay có thể điều chỉnh. Vật liệu di chuyển vào vỏ cưa dưới áp suất được kiểm soát, đi qua ba lưỡi dao và thoát ra trên bàn cấp liệu. Một số máy sử dụng bộ truyền động con lăn trên cùng để kéo tấm ván xuyên qua và giữ cho nó phẳng; những người khác sử dụng chuỗi cấp liệu phía dưới. Đối với các vật liệu sàn như SPC và WPC, truyền động con lăn có con lăn cao su hoặc urethane thường được ưu tiên vì nó bảo vệ bề mặt khỏi vết xước trong khi vẫn duy trì độ bám.
Trong một quy trình sản xuất điển hình, máy cưa 3 đầu xuất hiện trước máy làm mộng hai đầu, sau đó là các trạm sơn vát mép và rãnh chữ V. Đối với các nhà máy chạy cả tấm cán mỏng và SPC, khả năng thay đổi miếng đệm lưỡi nhanh chóng trở nên quan trọng như công suất cưa. Máy cưa 3 lưỡi được thiết kế tốt cho phép bạn di chuyển từ dải 80 mm đến dải 100 mm chỉ trong vài phút chứ không phải hàng giờ.
Để đưa ra quyết định dễ dàng hơn, hãy so sánh máy cưa 3 lưỡi với cấu hình một lưỡi và nhiều lưỡi sử dụng các mục tiêu sản xuất điển hình. Các con số dưới đây giả sử ván sàn dày 12 mm và tốc độ nạp là 8 m/phút.
| Cấu hình | Dải mỗi lần vượt qua | Dung sai chiều rộng điển hình | Phù hợp nhất |
|---|---|---|---|
| Máy cưa một lưỡi | 1 | ±1,5 mm | Công việc khối lượng thấp, dải rộng |
| 3 lưỡi cưa | 3 | ±0,4 mm | Sàn có khối lượng trung bình, chiều rộng linh hoạt |
| máy cưa 5 lưỡi | 5 | ±0,4 mm | Chạy có chiều rộng cố định khối lượng lớn |
Những dung sai này không đảm bảo; chúng phụ thuộc vào độ sắc bén của lưỡi dao, độ đảo trục chính và độ đồng đều của cấp liệu. Nhưng nguyên tắc là nhất quán: một máy có ít lưỡi dao sẽ dễ căn chỉnh hơn và ít có khả năng chịu sự chênh lệch giãn nở nhiệt trên toàn bộ ngăn xếp.
Ba yếu tố chi phối chất lượng của cạnh bị xé: độ chính xác của vòng đệm khoảng cách lưỡi dao, độ đảo của trục chính và biên dạng áp suất của các con lăn cấp liệu. Nếu bất kỳ yếu tố nào trong số này bị tắt, các dải sẽ không đồng nhất và đường khía phía dưới sẽ tạo ra các mối nối lưỡi và rãnh không khớp.
Vòng đệm khoảng cách được nối đất theo chiều rộng chính xác. Ngay cả sự chênh lệch 0,05 mm giữa các vòng cổ cũng có thể tạo ra sự khác biệt về chiều rộng rõ ràng giữa các dải. Đối với sàn, nơi máy xẻ rãnh phụ thuộc vào chiều rộng vật liệu cố định, sự khác biệt này nhanh chóng trở thành mối nối bị loại bỏ hoặc khớp lệch.
Trục xoay phải quay mà không bị lắc lư có thể đo được. Khi độ đảo vượt quá khoảng hở bên của lưỡi cưa, vết cắt sẽ trở nên lởm chởm và xuất hiện vết phoi trên bề mặt nhiều lớp. Việc kiểm tra độ đảo thường xuyên bằng đồng hồ quay số phải là một phần trong lịch trình bảo trì của bạn.
Áp lực quá nhỏ khiến tấm ván bị lệch; quá nhiều áp lực có thể đánh dấu bề mặt SPC hoặc WPC mềm. Mục tiêu là một tay cầm ổn định giúp giữ cho tấm ván vuông vắn với các lưỡi dao. Đối với gỗ nhiều lớp dày, bạn có thể cần nhiều áp lực hơn so với tấm PVC mỏng. Đó là lý do tại sao máy cưa 3 lưỡi với áp suất con lăn có thể điều chỉnh sẽ an toàn hơn cho nhà máy vận hành vật liệu hỗn hợp.
Các thông số cắt của bạn phải phù hợp với vật liệu bạn xử lý thường xuyên nhất. SPC và WPC dày đặc và có tính mài mòn, nghĩa là lưỡi dao có nhiều răng hơn và tốc độ tiến dao thấp hơn. Ván laminate ít bị mài mòn hơn nhưng có bề mặt melamine cứng có thể sứt mẻ. Gỗ nhiều lớp đòi hỏi lưỡi dao sắc bén, mạnh mẽ và khả năng hút bụi thích hợp.
Khi bạn chỉ định máy cưa 3 lưỡi, hãy hỏi nhà cung cấp về độ sâu cắt tối đa, chiều rộng dải tối thiểu và liệu máy có thể xử lý các đường kính lưỡi cắt khác nhau hay không. Đối với nhà máy sản xuất sàn xử lý gỗ SPC 12 mm và gỗ nhiều lớp 15 mm vào các ngày khác nhau, bạn cần một chiếc cưa có thể cưa lưỡi 300 mm trong một ca và lưỡi 320 mm trong ca tiếp theo mà không có thay đổi cơ học lớn nào.
Bảo trì hàng ngày trên máy cưa 3 lưỡi mất khoảng 15 phút. Bạn nên làm sạch các con lăn nạp, kiểm tra các vòng đệm khoảng cách lưỡi cắt xem có tích tụ bụi không và xác minh rằng cưa tách hoặc trục tháo nhanh có an toàn không. Hàng tuần, kiểm tra lưỡi cưa xem có bị hư răng không và thay thế bất kỳ lưỡi cưa nào bị mất hơn 10% đường kính ban đầu do mài sắc. Hàng tháng, đo độ đảo trục chính và kiểm tra độ thẳng hàng của bàn tiến dao.
Khi các cạnh của lưỡi cưa bị cùn, máy cưa sẽ bắt đầu tạo ra các vết cắt rộng hơn và bề mặt bị rách nhiều hơn. Nếu bạn thấy vết cháy trên lưỡi cắt thì tốc độ nạp quá thấp hoặc lưỡi dao không đủ sắc bén. Nếu bạn thấy sứt mẻ ở phần dưới của vết cắt thì có thể mặt thoát ra của lưỡi cắt đã bị điều chỉnh sai. Đây là những dấu hiệu cho thấy máy cưa thứ 3 cần được chú ý trước khi nó tạo ra sự dịch chuyển hoàn toàn các bộ phận bị loại bỏ.
Để có cái nhìn sâu hơn về các cải tiến về độ chính xác khi cắt, hãy đọc cách cải thiện độ chính xác khi cắt trên máy cưa 3 lưỡi .
Cuối cùng, máy cưa 3 lưỡi là sự lựa chọn có chủ ý dành cho các nhà sản xuất ván sàn và tấm tường, những người cần chiều rộng dải lặp lại mà không có sự phức tạp của bộ phận 5 lưỡi. Nó cung cấp cho bạn ba dải mỗi lượt, số lượng lưỡi cắt có thể quản lý được và đủ linh hoạt để di chuyển giữa các chiều rộng vật liệu thông thường. Hãy kết hợp nó với một quy trình bảo trì có kỷ luật và nó sẽ giữ cho các đường xẻ rãnh, vát và sơn phía dưới của bạn chạy đúng tiến độ.
Sản phẩm có thể đặt sàn theo chiều dọc và chiều ngang. Sê -ri máy bao gồm các...
Xem chi tiết
Thiết bị này phù hợp để cắt tỉa và vát sàn LVT. Được trang bị các tấm lên và ...
Xem chi tiết
Các phương pháp cưa truyền khác nhau phù hợp cho các nhu cầu xử lý bảng khác ...
Xem chi tiết
Tốc độ thức ăn của thiết bị này có thể đạt tới 40 mét mỗi phút, toàn bộ khung...
Xem chi tiết
Thích hợp cho lớp phủ cạnh của nhiều lớp, PVC và WPC. Sử dụng sơn dựa trên nư...
Xem chi tiết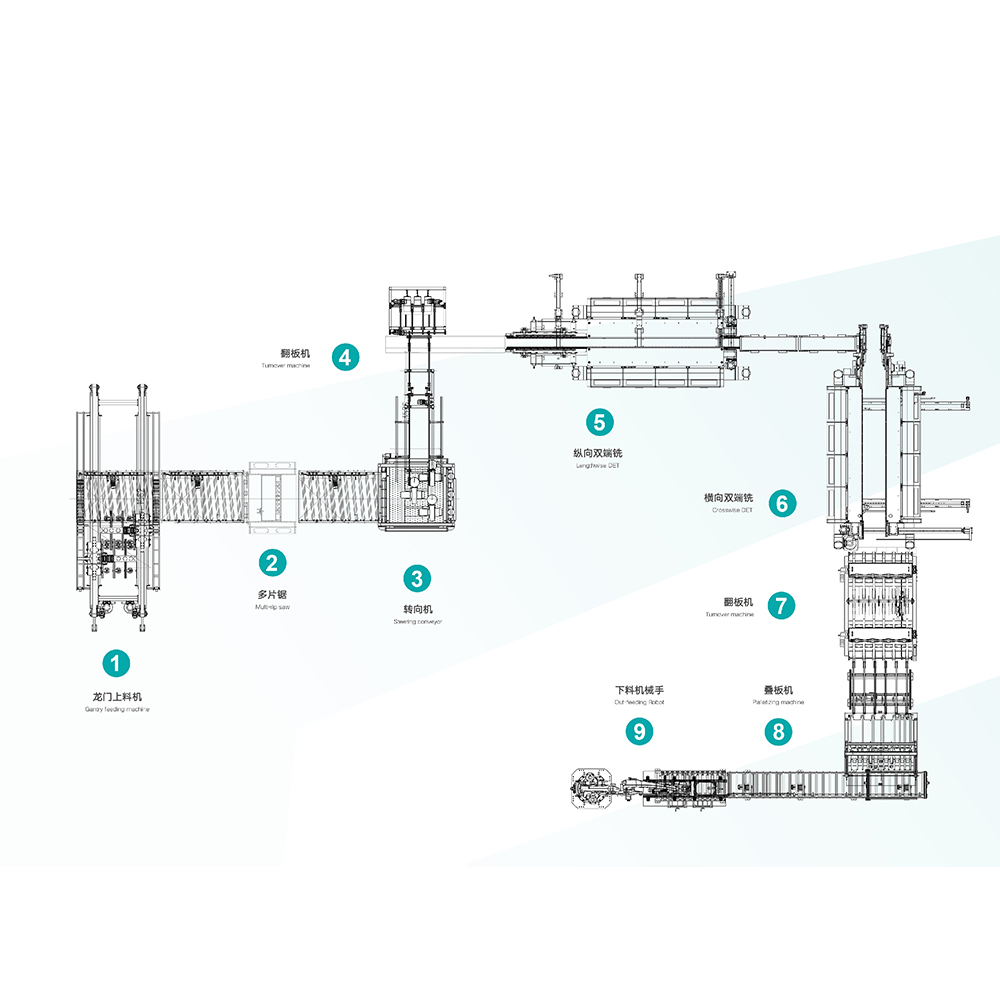
Hawk máy móc tự động cho ăn, cắt & khe hở, phù hợp cho SPC, WPC và một loạt s...
Xem chi tiết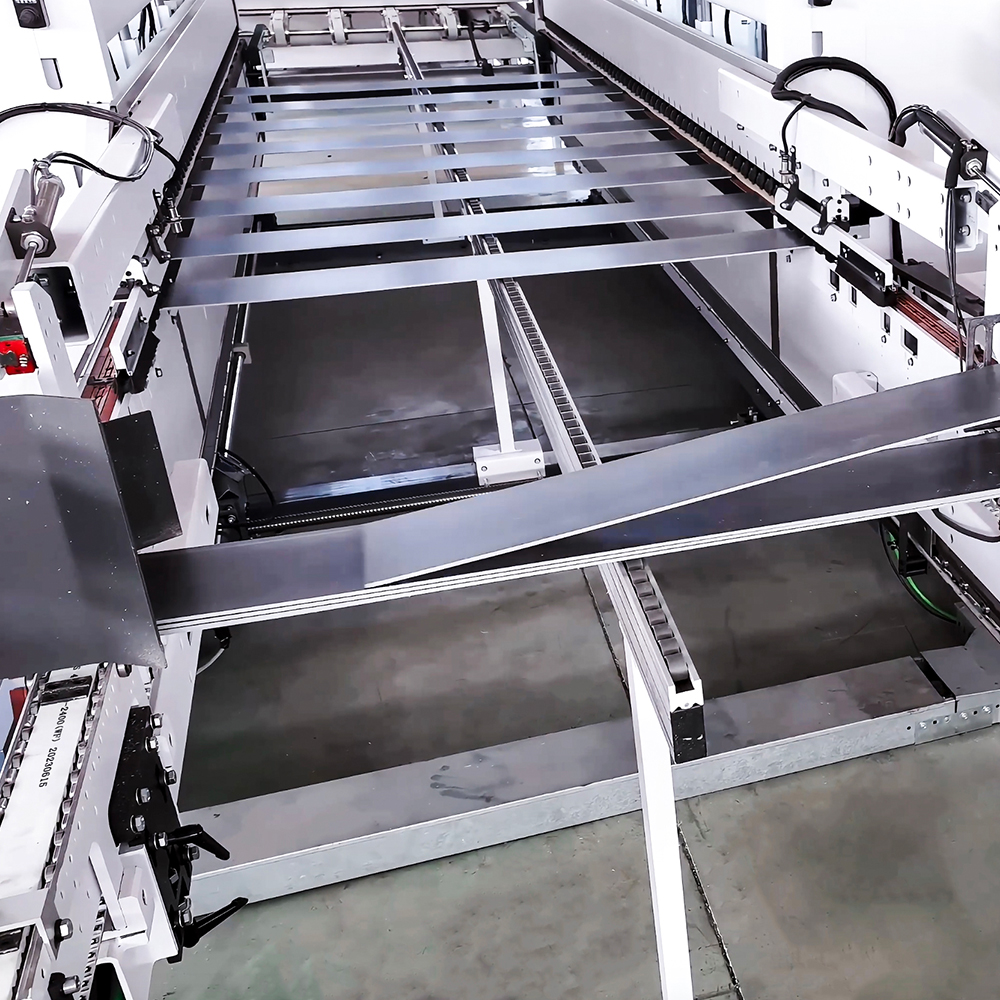
Thiết bị thông minh tích hợp tích hợp Internet thông minh công nghiệp của Gat...
Xem chi tiết
Thông tin liên hệ.
Khu vực phát triển Boyi, Thành phố Changhou, tỉnh Giang Tô, P. R. Trung Quốc
+86-0519-83319988
Đừng ngần ngại liên hệ khi bạn cần chúng tôi!
 Các nhà sản xuất máy đùn sàn tùy chỉnh