Đường rãnh sàn (đôi đầu cuối tenoner)
Sản phẩm có thể đặt sàn theo chiều dọc và chiều ngang. Sê -ri máy bao gồm các...
Xem chi tiếtĐi trên hầu hết mọi dòng sàn SPC, WPC, LVT hoặc sàn gỗ công nghiệp và bạn sẽ nghe thấy cùng một nhịp điệu: các tấm di chuyển qua một loạt các trạm, mỗi trạm đưa tấm ván đến gần hơn một chút với tấm ván đã hoàn thiện. Đâu đó trong trình tự đó là một máy DET theo chiều dọc. Cái tên nghe có vẻ kỹ thuật nhưng công việc lại rất đơn giản. Một mộng hai đầu được thiết lập cho các máy cấp liệu theo chiều dọc cả các cạnh dài của tấm ván trong một lần chạy duy nhất, tạo thành biên dạng xác định hình thức, độ vừa vặn và hoạt động của sàn.
Đối với các nhóm sản xuất, DET theo chiều dọc hiếm khi chỉ là một cái cưa khác. Đây là một trạm lập hồ sơ chính xác. Chiều rộng, độ thẳng của cạnh, hình dạng lưỡi và rãnh, chất lượng góc xiên và độ hoàn thiện bề mặt đều bắt đầu từ đây. Khi trạm được thiết lập tốt, phần còn lại của tuyến có tham chiếu ổn định để làm việc. Khi không, mọi hoạt động xuôi dòng sẽ kế thừa vấn đề.
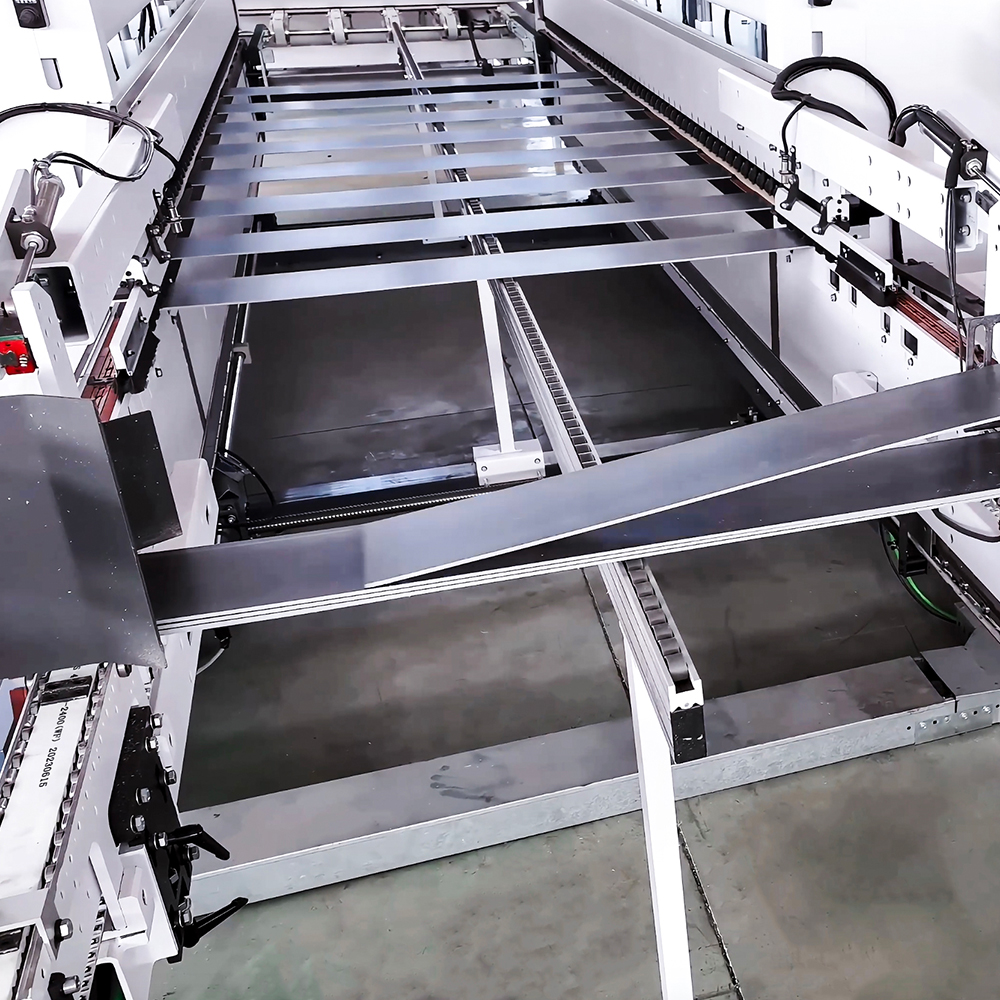
Trong cấu hình theo chiều dọc, tấm ván di chuyển dọc theo chiều dài của nó giữa hai đầu dụng cụ. Các đầu hoạt động đồng thời trên các cạnh dài bên trái và bên phải. Tùy thuộc vào gói dụng cụ, máy có thể định kích thước chiều rộng của tấm, cắt lưỡi ở một cạnh và rãnh ở cạnh kia, áp dụng một góc xiên hoặc vát, cắt rãnh nổi hoặc chuẩn bị cạnh cho bước phủ sau. Trong sản xuất ván sàn, đây thường là khâu tạo ra mặt cắt dài của tấm ván trước khi tiến hành khớp cuối.
Phần “hai đầu” trong tên đề cập đến việc gia công đồng thời ở cả hai đầu của chu trình làm việc, không phải hai máy riêng biệt được bắt vít với nhau. Sự khác biệt đó rất quan trọng vì DET theo chiều dọc phụ thuộc vào một tham chiếu vận chuyển chung, xích hoặc giường lăn ổn định và hai đầu luôn thẳng hàng với nhau. Nếu một đầu bị lệch, hình dạng ở bên đó sẽ thay đổi và độ khít với lưỡi và rãnh sẽ thể hiện điều đó. Để có cái nhìn rộng hơn về cách các máy này được chế tạo và ứng dụng, hướng dẫn này dành cho công nghệ làm mộng hai đầu công nghiệp là một điểm khởi đầu hữu ích.
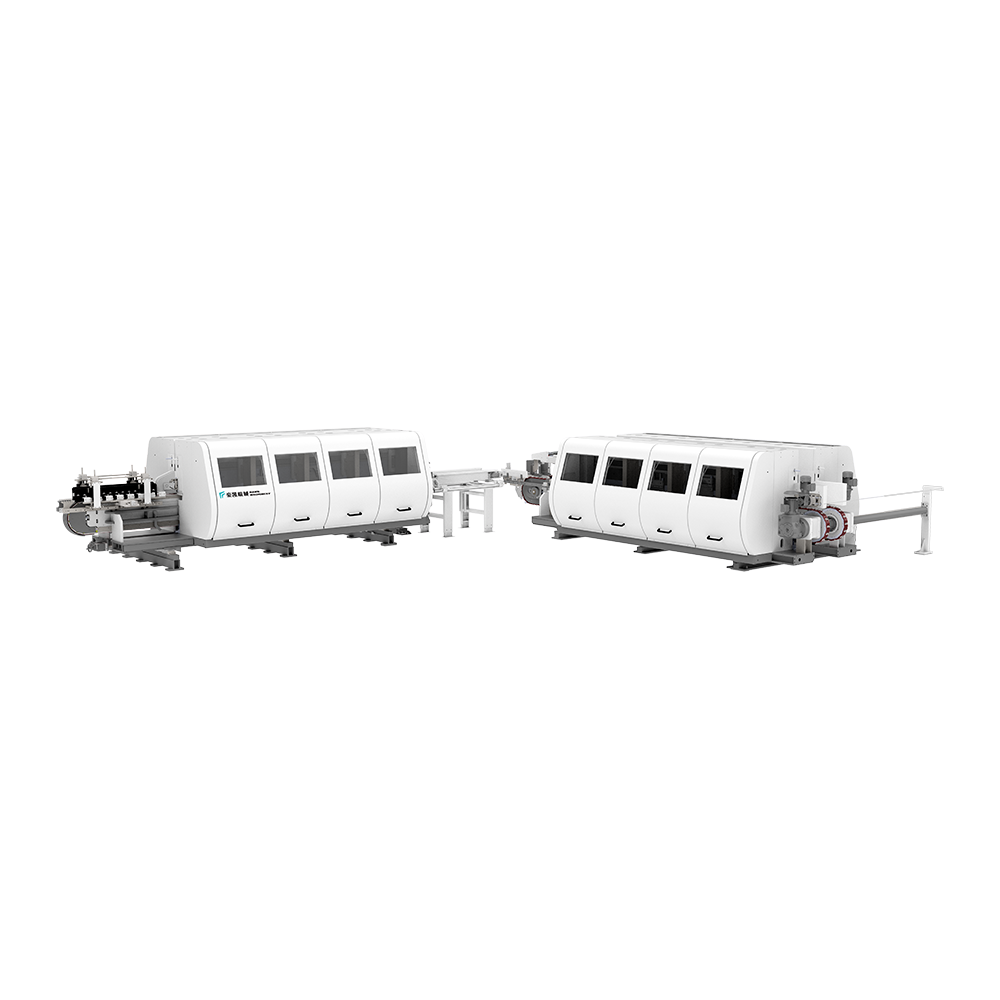 Dòng sản phẩm Tenoner hai đầu sàn Dòng DET sáu mô hình theo chiều dọc và chiều ngang dành cho tấm sàn, hữu ích khi đánh giá toàn bộ quá trình cạnh thay vì chỉ riêng công suất trục chính. Xem sản phẩm →
Trong nhiều nhà máy sản xuất ván sàn, DET theo chiều dọc là một phần của phần xẻ rãnh chứ không phải là mua riêng lẻ. Nó có thể được ghép nối với một trạm ngang, hệ thống cấp liệu, thu gom bụi và thiết bị phủ cạnh. Đó là lý do tại sao quyết định mua hàng phải dựa trên quy trình gia công lưỡi hoàn chỉnh, không chỉ dựa trên công suất trục xoay hay tốc độ tiến dao tối đa.
Sự khác biệt giữa DET theo chiều dọc và chiều ngang không chỉ đơn giản là cách quay máy. Nó thay đổi các cạnh được gia công, cách hỗ trợ bảng điều khiển và những gì người vận hành phải kiểm soát. Một trạm dọc xử lý các cạnh dài khi bảng di chuyển theo chiều dọc. Một trạm ngang xử lý các đầu ngắn sau khi thiết lập biên dạng cạnh dài. Cả hai làm việc như đối tác và trạm đầu tiên thường đặt tham chiếu cho trạm thứ hai.
| Câu hỏi sản xuất | DET theo chiều dọc | DET ngang |
|---|---|---|
| Những cạnh nào được gia công? | Cả hai cạnh dài | Cả hai đầu ngắn |
| Bảng điều khiển di chuyển như thế nào? | Dọc theo chiều dài của nó | Trên chiều rộng của nó |
| Vai trò điển hình | Định cỡ theo chiều rộng, lưỡi và rãnh cạnh dài, vát mép | Khớp cuối, mộng và rãnh đầu ngắn |
| Vị trí thông thường trong dòng | Trước khi kết thúc khớp | Sau khi định hình cạnh dài |
| Điều cần xác minh trước tiên | Độ thẳng, tính nhất quán về chiều rộng và chiều sâu hồ sơ | Độ vuông góc, dung sai cuối và phù hợp với cạnh dài |
Một DET theo chiều dọc có thể trông đơn giản từ phía người vận hành: đưa bảng vào, giữ bảng dựa vào các thanh dẫn hướng, để các đầu thực hiện công việc. Trong thực tế, máy đang quản lý nhiều biến cùng một lúc. Sự thay đổi chiều rộng của bảng, độ vuông góc của cạnh, tốc độ tiến dao, độ mòn của dụng cụ và khả năng thoát phoi đều ảnh hưởng đến cạnh cuối cùng.
Hầu hết các máy DET theo chiều dọc đều có chung một kiến trúc, mặc dù các chi tiết có thể khác nhau tùy theo nhà sản xuất và ứng dụng. Câu hỏi quan trọng không phải là liệu máy có những bộ phận này hay không mà là liệu chúng có được chế tạo và điều chỉnh theo cách phù hợp với mục tiêu vật liệu và dung sai của bạn hay không.
Kỷ luật thiết lập cũng quan trọng như phần cứng của máy. DET theo chiều dọc chỉ ổn định như bề mặt tham chiếu của nó. Nếu xích bị mòn, thanh dẫn hướng bị lỏng hoặc áp suất giữ không đồng đều, máy cắt có thể tạo ra các cạnh trông sạch sẽ nhưng vẫn không đạt được yêu cầu kiểm tra độ khô vừa khít. Người vận hành phải có thể xác minh chiều rộng, độ sâu biên dạng và độ thẳng của cạnh bằng các thước đo đơn giản trước khi bắt đầu quá trình sản xuất.
Một DET theo chiều dọc có thể được yêu cầu vận hành nhiều họ vật liệu trong cùng một nhà máy. Mỗi người hành xử khác nhau ở giai đoạn tiên tiến. SPC cứng và dễ mài mòn nên tuổi thọ dụng cụ và kiểm soát bụi thường được chú ý nhiều hơn. WPC mềm hơn và có thể nhạy cảm hơn với nhiệt và áp suất hỗ trợ. LVT rất linh hoạt và có thể cần hướng dẫn tiến dao cẩn thận để tránh biến dạng. Tấm laminate tạo ra một lớp cứng và có nguy cơ bị sứt mẻ. Sàn được thiết kế nhiều lớp yêu cầu cắt sạch các sợi gỗ, trong khi xi măng sợi và tấm tường đặt ưu tiên cao về khả năng chống mài mòn và kẹp ổn định.
Bài học thực tế là không nên giả định một thiết lập đơn lẻ nào có thể chạy tốt mọi sản phẩm. Cấu hình hoạt động trên tấm ván SPC dày có thể cần hỗ trợ, tốc độ tiến dao và công cụ khác nhau trên tấm LVT mỏng. Trước khi nhận máy, hãy chạy các vật liệu bạn thực sự sản xuất. Kiểm tra độ vừa vặn khô ráo, không chỉ vết cắt. Nhìn vào lưỡi và rãnh dưới ánh sáng tốt, đo độ sâu và chiều rộng của rãnh trên một loạt các tấm ván và kiểm tra góc xiên xem có bị sứt mẻ hoặc rách không. Một bản cắt thử ngắn sẽ hữu ích hơn một bảng thông số kỹ thuật dài.
Trong một dây chuyền lát sàn thông thường, DET theo chiều dọc nằm sau khi tấm đã được cắt theo kích thước có thể quản lý được và trước khi kết thúc, phủ hoặc đóng gói. Trình tự chính xác phụ thuộc vào sản phẩm. Dây chuyền SPC có thể kết hợp ép đùn, ủ, cắt, xẻ rãnh và phủ. Một dây chuyền cán mỏng có thể bắt đầu từ máy ép và chuyển sang cắt tỉa và định hình. Trong cả hai trường hợp, trạm dọc phải có cạnh dài nhất quán để trạm ngang có thể tạo ra một đầu vuông vắn, vừa vặn.
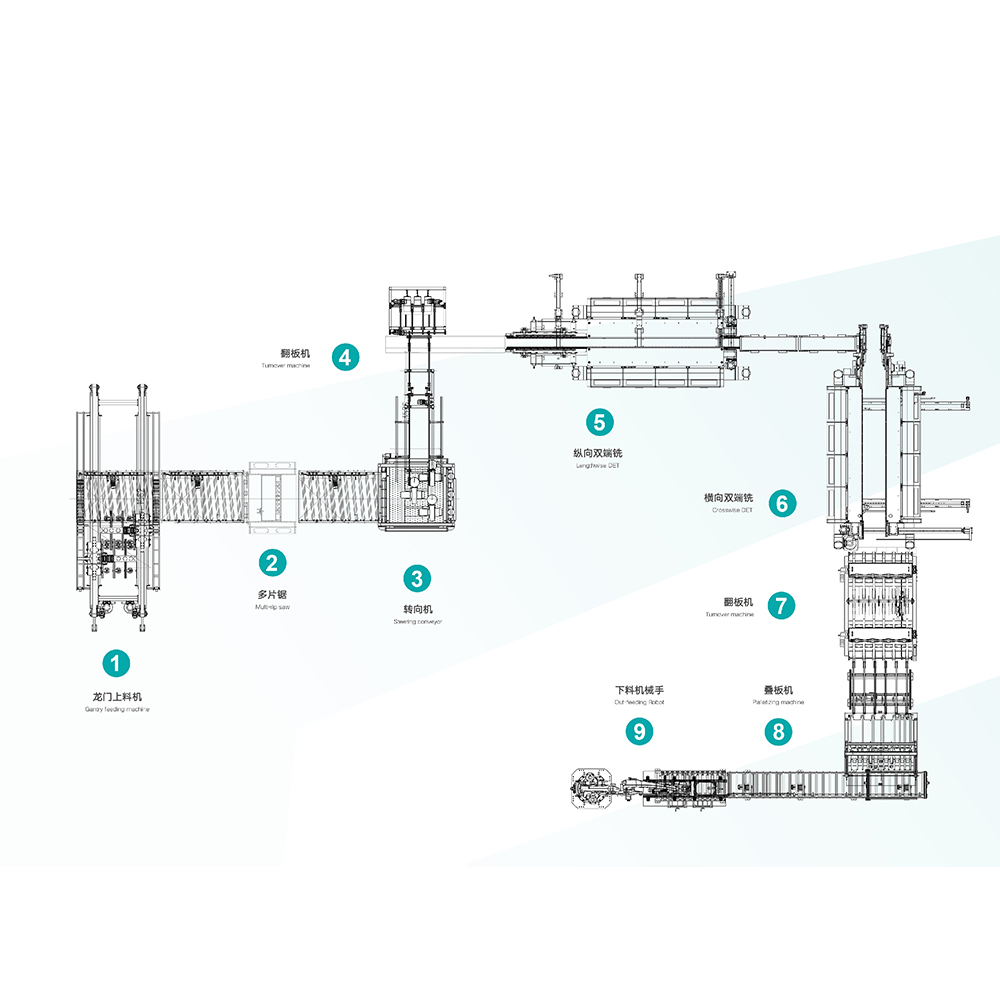 Dây chuyền sản xuất sàn SPC và PVC tự động Một dây chuyền cấp liệu, cắt và xẻ rãnh tích hợp dành cho sàn SPC, WPC và PVC, phù hợp khi đánh giá tiến trình nạp, chuyển và cấp liệu ra như một quy trình. Xem sản phẩm →
Khi DET theo chiều dọc được tích hợp vào một dây chuyền tự động, các phần tiến dao, chuyển tiếp và tiến tiến cũng quan trọng như chính bộ phận mộng. Một máy hoạt động tốt trong thử nghiệm độc lập có thể hoạt động khác khi được yêu cầu đi theo máy cưa ngược dòng nhanh hơn hoặc nạp trạm ngang mà không có bộ đệm. Tốc độ dòng, tích lũy và khoảng cách bảng nên được xem xét cùng nhau.
 Dây chuyền sản xuất sàn thông minh Hệ thống MES Nền tảng MES với các thiết bị được kết nối để quản lý sản xuất sàn kỹ thuật số, hỗ trợ hiển thị tác vụ, ghi nhãn, đếm, nhận dạng RFID và truy cập an toàn. Xem sản phẩm →
Đối với các nhà máy sản xuất nhiều hồ sơ hoặc thực hiện nhiều ca, dữ liệu sản xuất trở thành một phần của câu chuyện chất lượng. Thiết lập hồ sơ, theo dõi tuổi thọ dụng cụ, lý do thời gian ngừng hoạt động và năng suất vượt qua lần đầu giúp các nhóm xem liệu sự cố biên có phải do dụng cụ, vật liệu, chuyển đổi hoặc vận chuyển gây ra hay không. Đó là lúc hệ thống quản lý có thể hỗ trợ người vận hành DET thay vì thay thế phán đoán của người vận hành.
Máy DET theo chiều dọc là tài sản sản xuất dài hạn. Cuộc trò chuyện mua hàng sẽ chuyển nhanh chóng từ tốc độ tiêu đề sang các chi tiết quyết định hiệu quả hoạt động hàng ngày.
Máy DET theo chiều dọc giành được vị trí trong nhà máy sản xuất ván sàn khi nó có thể dự đoán được cạnh dài. Điều đó có nghĩa là vận chuyển ổn định, cài đặt đầu lặp lại, dụng cụ phù hợp và quy trình thiết lập mà người vận hành tin cậy. Máy không cần phải là sản phẩm phức tạp nhất trên dây chuyền. Nó cần phải giữ tham chiếu, làm sạch chip, bảo vệ bề mặt bảng điều khiển và làm cho các khớp nối khô khớp với nhau mà không cần điều chỉnh nhiều lần.
Tại HAWK Machinery, chúng tôi đã làm việc với các nhà sản xuất tấm sàn và tấm tường từ năm 2005 và các cuộc trò chuyện hữu ích nhất thường bắt đầu bằng bảng mẫu và bản vẽ hồ sơ thay vì bảng thông số kỹ thuật. Nếu bạn đang lên kế hoạch cho một đoạn xẻ rãnh mới hoặc thay thế một trạm dọc hiện có, hãy mang theo vật liệu, biên dạng và dung sai mà bạn cần. Đó là cơ sở thực tế để lựa chọn một chiếc máy phù hợp với dây chuyền, sản phẩm và con người vận hành nó.
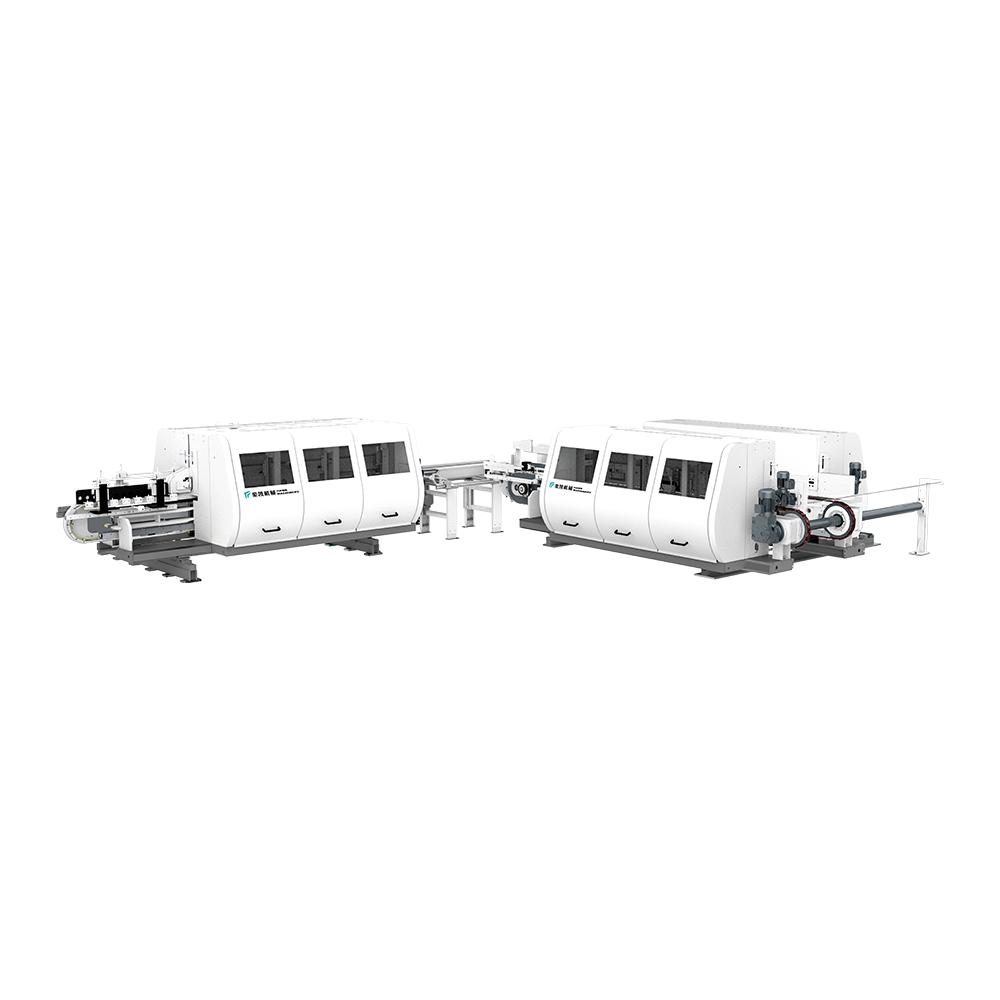
Sản phẩm có thể đặt sàn theo chiều dọc và chiều ngang. Sê -ri máy bao gồm các...
Xem chi tiết
Thiết bị này phù hợp để cắt tỉa và vát sàn LVT. Được trang bị các tấm lên và ...
Xem chi tiết
Các phương pháp cưa truyền khác nhau phù hợp cho các nhu cầu xử lý bảng khác ...
Xem chi tiết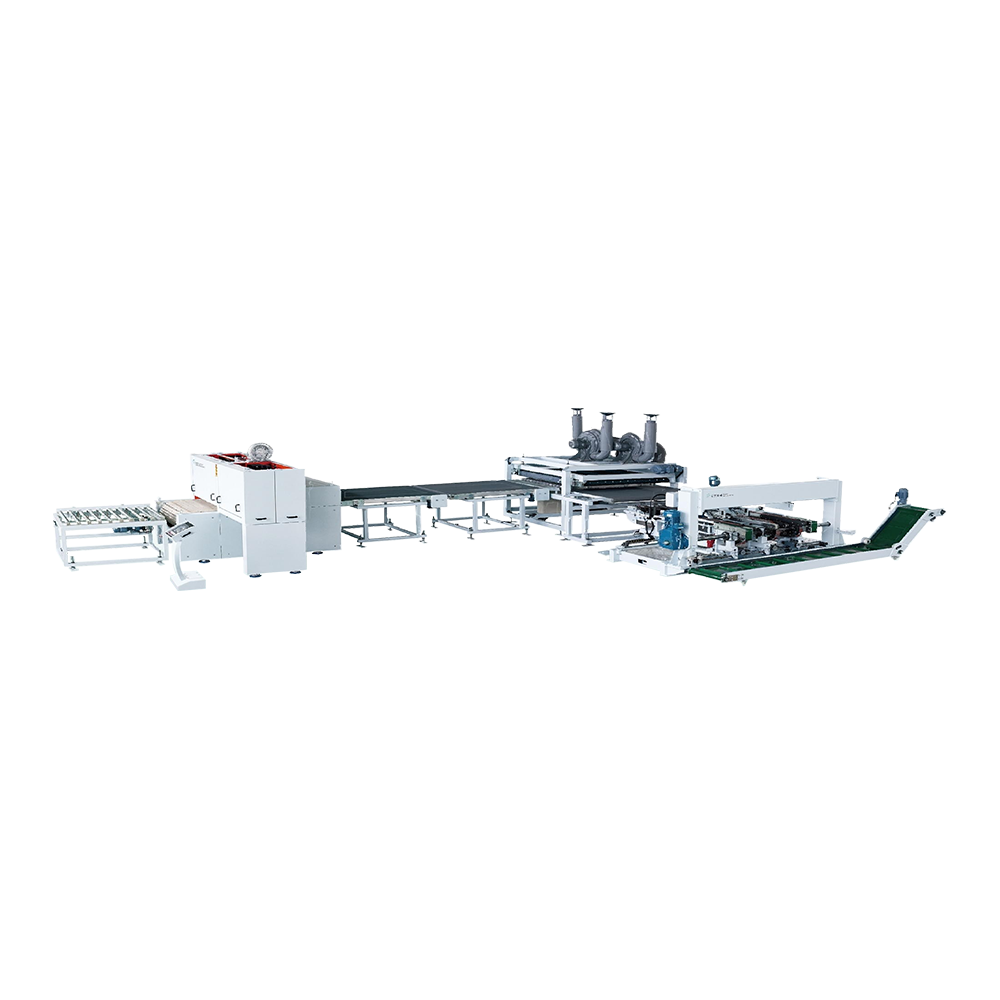
Tốc độ thức ăn của thiết bị này có thể đạt tới 40 mét mỗi phút, toàn bộ khung...
Xem chi tiết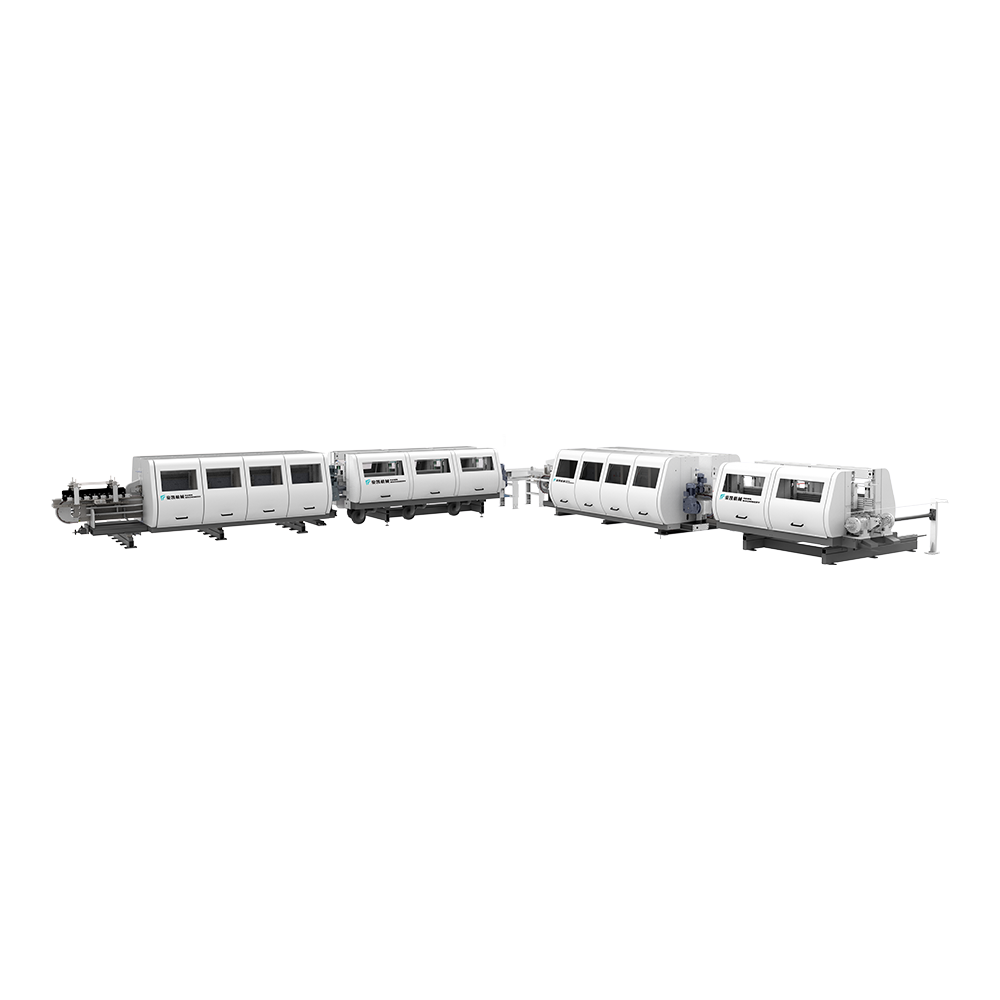
Thích hợp cho lớp phủ cạnh của nhiều lớp, PVC và WPC. Sử dụng sơn dựa trên nư...
Xem chi tiết
Hawk máy móc tự động cho ăn, cắt & khe hở, phù hợp cho SPC, WPC và một loạt s...
Xem chi tiết
Thiết bị thông minh tích hợp tích hợp Internet thông minh công nghiệp của Gat...
Xem chi tiết
Thông tin liên hệ.
Khu vực phát triển Boyi, Thành phố Changhou, tỉnh Giang Tô, P. R. Trung Quốc
+86-0519-83319988
Đừng ngần ngại liên hệ khi bạn cần chúng tôi!
 Các nhà sản xuất máy đùn sàn tùy chỉnh